简介:气体耗材支出持续占用焊装车间的生产成本,不少搭载ABB焊接机器人的自动化工位,在设备稼动率稳定、工件返修比例可控的前提下,保护气体消耗依旧维持在较高水平。……
气体耗材支出持续占用焊装车间的生产成本,不少搭载
ABB焊接机器人的自动化工位,在设备稼动率稳定、工件返修比例可控的前提下,保护气体消耗依旧维持在较高水平。车间管理人员将降耗工作的重心放在气瓶采购议价、减少管路泄漏这类常规手段上,这类方式能够压缩的成本空间有限,很难实现单日耗气量的明显回落。
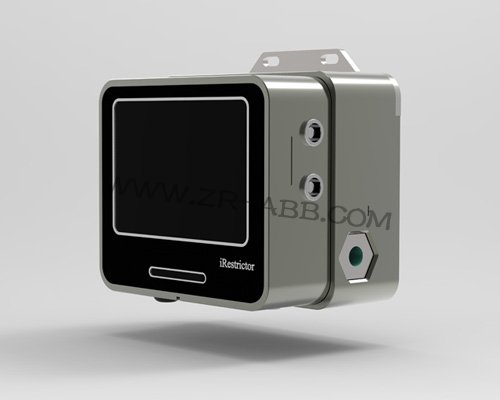
WGFACS节气装置依托焊接电弧的实时状态调控供气,改变传统焊装工位固定流量供气的运行模式,适配
ABB机器人焊接产线可缩减40%-60%气体消耗。
ABB焊接机器人执行批量施焊任务时,焊枪会沿着预设焊缝轨迹持续移动,整条焊道的焊接条件不会保持不变。板材坡口形态、焊缝厚度变化,会让焊接过程的电流参数产生波动,熔池受热面积和熔融金属暴露在外的范围随之发生改变。稳定的焊接作业需要保护气体形成持续的防护层,隔绝空气内的氧氮物质接触高温熔池,不同电流区间对应的防护需求并不相同。传统供气方案设定好固定流量数值之后,整套焊接周期不会产生任何变动,无论电弧输出的电流高低,气体都以相同的速率向外输送,大量气体在不需要高强度防护的时段被持续释放。
气瓶管路的泄漏排查可以减少一部分无谓损耗,但固定供气模式带来的过量供气,才是多数机器人焊工位气体消耗居高不下的主要来源。一条完整的焊接程序,除了电弧引燃之后的施焊阶段,还包含焊枪移动、工件定位、点位校正等动作阶段。电弧熄灭之后,熔池温度逐步下降,熔融金属氧化风险持续下降,不需要持续供给大流量保护气体。传统气路系统没有对接电弧信号的能力,供气动作不会跟随电弧启停状态做出调整,只要气源阀门处于开启状态,气体就会持续流出。长时间连续生产的自动化工位,这类非施焊时段累积的气体消耗量会不断叠加,拉高单日整体用气总量。
WGFACS节气装置接入ABB机器人焊接系统之后,建立按需供给的供气机制,遵循电流大则多,电流小则少的调控逻辑,把供气流量和电弧的实时工作状态绑定在一起。装置接收焊接回路传输的电流信号,感知电弧输出强度的变化,同步调整气路内部阀门开度,匹配当下熔池需要的保护气量。这套调控逻辑不需要改动机器人原有焊接程序,原有焊缝成型效果、焊接热输入参数都可以维持原有状态,车间工艺人员不用重新开展大量工艺试验,缩短设备调试占用的生产时间。
电弧维持较高电流输出开展熔焊作业时,装置放大气路流量,足量的保护气体覆盖熔池和周边受热区域。高温熔融金属接触空气容易产生氧化夹杂,充足的气体可以维持稳定的防护环境,降低焊缝出现气孔、氧化层的概率。气量调节过程平缓,不会出现气流冲击熔池的情况,焊缝外观和内部组织状态可以延续原有工艺水准,不会因为加装WGFACS节气装置带来品质波动。
电弧切换至低电流状态开展精细焊道作业时,装置自动收窄气路流量,输出匹配工况需求的气量。小电流模式下熔池体积更小,热影响范围有限,缩减气体供给依旧可以维持基础防护效果。调低流量之后,多余气体的排放得到控制,在长时间连续的精细焊接工序里,气体消耗的减量效果会逐步显现。
电弧熄灭进入焊枪移位和工件调整阶段,WGFACS节气装置把供气降到很低的水平,仅保留微弱气流维持管路内部压力。微弱气流可以阻挡车间内的粉尘、焊渣烟气进入喷嘴内部,减少喷嘴堵塞和管路污染的情况。电弧再次引燃的瞬间,装置快速提升供气流量,在熔池形成之前搭建气体保护层,规避起弧阶段容易出现的焊缝发黑缺陷,保证整条焊道成型连贯。
搭载WGFACS节气装置之后,ABB机器人焊接工位能够压缩大量不必要的气体排放,不少现场应用案例可以实现单日保护气体用量接近减半。动态调控供气的运行方式,不会干扰机器人正常作业节拍,原有生产计划可以照常推进。焊装车间在控制气体耗材开支的同时,依旧可以保持稳定的焊接品质,为自动化焊装工位的成本管控开辟新的实施方向。
文章来源,
工业机器人维修官网:www.zr-abb.com


 首页 > 销售中心 > 节气装置 >