简介:碳钢罐体焊接是压力容器制造环节的核心工序,罐体环缝、纵缝、封底位置的连续施焊作业,对焊接稳定性与焊缝成型质量有着严苛的生产标准。……
碳钢罐体焊接是压力容器制造环节的核心工序,罐体环缝、纵缝、封底位置的连续施焊作业,对焊接稳定性与焊缝成型质量有着严苛的生产标准。
ABB焊接机器人凭借稳定的轨迹复刻能力与电弧控制精度,广泛应用于各类碳钢罐体的批量焊接加工,能够适配长焊缝连续施焊、多层填充焊接、环形轨迹焊接等复杂工况。碳钢材质焊接热输入区间跨度大,焊缝熔透需求随焊接位置、板材厚度持续变化,生产现场普遍采用恒定流量供气方式保障焊接质量,长期运行下会产生大量不必要的气体消耗。WGFACS节气设备适配
ABB机器人罐体焊接工况,贴合焊接参数动态变化调整供气,在不影响罐体焊缝品质的基础上,大幅降低40%-60%保护气体损耗,适配罐体制造产线的精细化降本需求。
碳钢罐体焊接的工艺特殊性,让传统固定供气模式的浪费问题被持续放大。罐体焊接多为长距离连续焊接作业,单道焊缝施焊时间久、电弧持续工作周期长,不同焊接位置的工艺参数存在明显差异。罐体厚板对接位置需要大电流熔透施焊,热输入强度高,熔池纵深面积大,高温金属裸露时间更长,需要充足的保护气体隔绝空气杂质。罐体表层盖面、薄板补强等收尾工序,焊接电流参数大幅下调,热输入量降低,熔池凝固速度更快,无需高位气量持续覆盖防护。传统气路系统无法适配这种动态参数变化,全程保持统一的出气流量,大电流工况气量勉强满足工艺需求,小电流工况与焊接平稳阶段的气量冗余极为明显。
环形轨迹焊接的姿态变化,会进一步加剧固定供气带来的资源浪费。ABB机器人焊接碳钢罐体过程中,焊枪会跟随环形焊缝持续调整姿态,设备运行节奏平稳且连续,基本不存在长时间停机空档,但单道焊缝内部的电流参数会根据熔池状态实时微调。常规供气设备不具备参数联动调节功能,即便焊接系统自动降低电流、减小热输入,保护气体依旧保持恒定输出,整道焊缝焊接完成后,累积的无效耗气量十分可观。多数制造企业为规避气孔、氧化、夹渣等焊缝缺陷,不会轻易下调固定供气参数,长期偏高的供气标准让罐体焊接工位的耗材成本始终处于高位。
碳钢材质的焊接特性决定了供气精度对成品质量的影响程度,盲目精简气量无法实现有效降耗。碳钢焊接过程中,熔池流动性强,气流输出不稳定或气量不足时,极易出现焊缝表层发黑、内部细密气孔、熔合线氧化等问题,这类缺陷会直接影响压力容器的承压性能,导致工件探伤不合格、返工返修率上升。单纯依靠人工调试固定参数,无法兼顾厚板熔焊的防护需求与薄板施焊的降耗要求,也无法适配环形焊缝全程的动态工艺变化,这也是多数罐体焊接工位长期无法实现有效节气的核心原因。
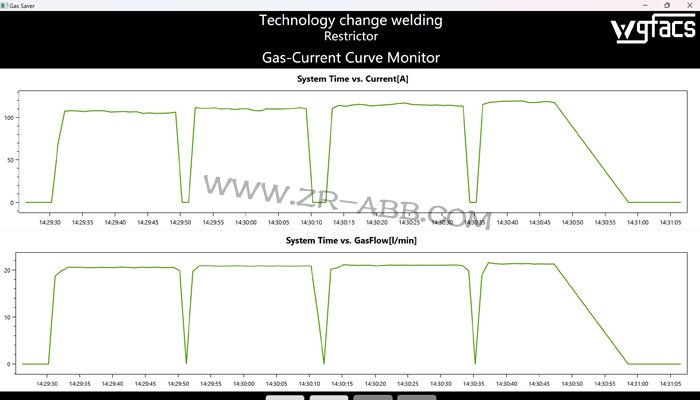
WGFACS节气设备的落地应用,改变了碳钢罐体焊接的传统供气模式,依托动态联动调控实现用气,真正落实按需供给的供气逻辑。设备可直接对接ABB机器人焊接系统与原有气路结构,无需改动罐体焊接轨迹、多层焊工艺参数、施焊节奏与工装定位方式,现场部署不会干扰产线正常生产进度。设备全程跟随焊接电流波动自动调节气体输出强度,贴合罐体焊接全流程工况变化,电流大则多,电流小则少,让每一段焊缝的供气量匹配当下熔池的防护需求,消除固定供气模式带来的气量冗余。
罐体厚板坡口熔透、多层填充焊接的大电流工况下,WGFACS节气设备自动提升气体输出流量。充足且均匀的保护气层可以完整包裹电弧区域与深层熔池,持续隔绝空气中的氧氮杂质,避免高温碳钢熔池发生氧化反应,保障焊缝内部组织密实、熔合均匀。适配工况需求的气量供给,能够稳定电弧燃烧状态。罐体表层盖面、精细修补的小电流施焊阶段,设备自主缩减供气流量,匹配轻量化熔池的防护需求。可控的气流输出,还能避免大流量气流扰动浅层熔池,让盖面焊缝纹理平整均匀。
针对焊接起弧收弧、轨迹微调、参数切换的短暂过渡阶段,设备也能实现精细化气量管控。这类工况下焊接参数处于动态调整状态,无需满额气量防护,设备可自动适配过渡工况缩减供气,杜绝短时冗余耗气的累积浪费。整套调控过程全程自动化运行,无需人工干预调节,高度适配罐体长焊缝连续焊接、环形轨迹循环施焊的生产节奏,不会出现供气滞后、气量波动等影响焊接质量的问题。
经过大量碳钢罐体焊接工位的实际应用验证,WGFACS节气设备的动态供气模式适配压力容器焊接的严苛工艺标准。所有气量优化均针对冗余耗气与无效耗气,不压缩焊接刚需防护气量,焊接成型质量均可稳定维持原有水准。长期连续运行状态下,罐体焊接工位的保护气体消耗能够得到显著控制,耗材使用效率大幅提升,帮助压力容器制造企业在稳定产品品质的前提下,完成生产环节的精细化降本升级。
文章来源,
工业机器人维修官网:www.zr-abb.com


 首页 > 销售中心 > 节气装置 >