简介:氩弧焊加工依靠保护气体隔绝空气,降低熔融金属发生氧化的概率,焊缝成型质量很大程度上受供气状态影响。……
氩弧焊加工依靠保护气体隔绝空气,降低熔融金属发生氧化的概率,焊缝成型质量很大程度上受供气状态影响。搭载
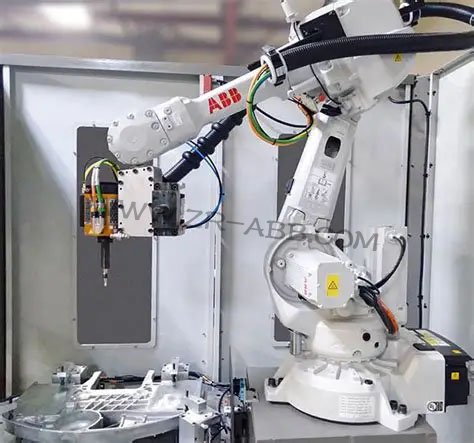
ABB机器人的自动化氩弧焊工位,长期沿用固定流量供气模式,供气阀门设定恒定输出气量,电弧启停和参数变化阶段,管路内部的气体流出速率不会产生变动。持续不间断的生产作业,保护气消耗会持续累积,车间成本管控工作中,气体耗材支出占据不小比重。
WGFACS节气装置可适配ABB机器人氩弧焊,依托电弧实时信号调节气体输出,电流大则多,电流小则少,氩气节约40%-60%。
机器人开展氩弧焊作业时,电弧释放的热量会跟随工艺参数产生变动。焊接电流提升的阶段,熔池受热面积扩大,熔融金属暴露在空气当中的区域增加,需要充足氩气维持保护层,阻挡空气中的氧氮元素侵入熔池。焊接电流下调之后,熔池体积收缩,熔融金属冷却凝固速度加快,不需要维持较高的气体流量。继续沿用恒定供气,多余气体会向周边空间扩散,形成不必要的消耗。传统供气方案无法捕捉电弧电流产生的动态变化,预设流量只能按照加工工况里的最大需求进行设置,用来规避大电流焊接阶段出现气孔或者氧化缺陷。固定流量的设置方式,会在低电流焊接、电弧起弧预热以及收弧冷却阶段,产生明显的气体浪费。
WGFACS节气装置接入ABB机器人氩弧焊系统之后,采集焊接回路传输的电流信号,把采集到的信号转化为气量调节指令,改变管路内部气体输出规模。整套设备不会改动机器人本体内置焊接程序,也不用对原有焊机硬件实施大范围改造。安装阶段只需要接入原有保护气管路和信号采集线路,跟随电弧的实时状态调整气量输出。装置本身可以适配ABB机器人配套氩弧焊机的信号输出形式,信号读取过程不会干扰焊机原有焊接信号传输,焊缝成型不会受到额外影响。
氩弧焊的作业流程包含起弧、持续焊接、收弧冷却多个阶段,不同阶段的熔池状态存在差异。起弧瞬间,金属还没有形成稳定熔池,短时间内的气体需求处于较低水平。焊接进入稳定阶段,电流数值拉高,熔池保持熔融状态,装置自动上调气体输出量,满足熔池防护需求。收弧之后,熔池逐步冷却,金属表面依旧容易出现氧化,装置维持一段时长的气体供给,随后慢慢下调流量,不会一直保持高流量持续喷气。这套气量调控方式,跳出固定流量供气的固有思路,按照电弧状态动态匹配气体供给量。
车间内部的氩弧焊加工任务,经常出现工件厚度变化,或是同一件工件包含厚区与薄区,焊接过程需要切换不同电流参数。在这类工况下,恒定供气带来的气体损耗会变得更加突出。厚板焊接需要更高电流,薄板焊接采用低电流,工位频繁切换参数,固定流量的供气模式只能以厚板焊接的气量标准全程供气,薄板焊接阶段大量气体直接散失。WGFACS节气装置跟随电流变化调整输出,电流大则多,电流小则少,厚板焊接阶段供给足量保护气,薄板焊接阶段降低气体输出,减少耗材的消耗。
装置投用之后,气路改动幅度有限,现场人员上手操作不会存在过高门槛。原有工位的操作习惯,焊接人员不需要做出过多调整,机器人示教程序保持原有设置不变,日常生产的操作逻辑维持不变。设备配套的调节部件可以安置在控制柜周边或是气路管线的空余位置,占用空间不大,不会干涉机器人臂体运动轨迹,也不会对原有工位布局造成改动。日常巡检只需要关注装置气路接头,查看管路有无漏气情况,保持信号线路连接稳定,就能维持装置正常运转。
气体耗材的支出变化,可以在持续生产的过程中逐步体现。持续使用固定供气模式,每日的气体消耗量波动幅度偏小,切换到搭配WGFACS节气装置的动态供气方式之后,相同的工件产量下,气体消耗会出现明显回落。工位连续生产的周期越长,耗材节约带来的成本变化越容易体现。工件焊接品质维持原有水准,焊缝表面氧化、气孔类缺陷不会因为气量动态调节出现增多,车间不需要为了降耗调整成熟的焊接工艺参数。
不同的车间环境,气路管线长短,焊机型号,工件材质,都会带来气量消耗上的差别。WGFACS节气装置可以适配多种工况,在不锈钢板材、铝合金板材的机器人氩弧焊加工场景都可以投入使用。气路内部的压力波动,装置自带的调节结构可以做出对应响应,维持供气调节的稳定。工位持续开展自动化氩弧焊作业,保护气的消耗控制可以借助动态供气方案实现优化,WGFACS节气装置依托电弧电流信号完成气量调节,贴合熔池在不同焊接阶段对氩气的实际需求,减少生产过程中气体资源的无谓流失。
整套动态供气方案落地之后,生产环节不会增加额外的工序等待时间。起弧、走枪、收弧的动作节奏和改造前保持一致,机器人的作业节拍不受影响。焊接完成后的工件检验流程,依旧沿用车间原本的质检标准,焊缝外观和内部质量的检验方式保持不变。生产班组在连续作业中,只需要留意装置运行状态,发现气路异常及时处置,保障工位持续开展焊接加工。
文章来源,
工业机器人维修官网:www.zr-abb.com


 首页 > 销售中心 > 节气装置 >